Dépoussiérage en usine agroalimentaire : En usine agroalimentaire, le dépoussiérage doit répondre à 2 exigences à la fois : l’hygiène des denrées (éviter toute contamination et tout dedépôt de poussières sur les produits et les surfaces) et la sécurité (de nombreuses poussiières alimentaires, comme la farine, le sucre, l’amidon ou le lait en poudre, sont combustibles et peuvent former une atmosphère explosive).
Concrètement, les règles à retenir sont les suivantes :
- Capter les poussières à la source, au plus près du poste, plutôt que de les laisser se déposer.
- Utiliser les matériaux et une conception adaptés à l’hygiène : inox, surfaces lisses, nettoyage facile.
- Filtrer l’air avant rejet ou recyclage, avec un niveau de filtration adapté (par exemple F9 pour une ambiance agroalimentaire exigeante).
- Ne pas remettre les poussières en suspension : éviter le balayage à sec et la soufflette.
- Evaluer le risque d’explosion et formaliser le résultat dans le DRPE si les poussières sont combustibles.
- Tracer le nettoyage et la maintenance dans le plan HACCP et le plan de nettoyage.
Cet article détaille chaque point, avec les textes de référence et exemple d’installation.
1. Pourquoi les poussières sont-elles un enjeu majeur en agroalimentaire ?
Dans une usine agroalimentaire, les poussières ne sont pas seulement une nuisance visuelle. Elles constituent un risque à trois niveaux distincts, ce qui justifie une approche globale et documentée du dépoussiérage en usine agroalimentaire.
Qualité et sécurité des denrées
La présence de poussières (y compris de poussières d’origine alimentaire) dans les zones de production peut contaminer les denrées en cours de fabrication. Le règlement CE 852/2004 impose aux exploitants d’identifier et de maîtriser tous les risques de contamination. Les référentiels privés comme IFS Food 8, BRCGS ou FSSC 22000 vont plus loin encore : ils exigent une conception hygiénique des équipements et des process, et évaluent la maîtrise des allergènes aéroportés lors des audits.
Santé des opérateurs
L’inhalation chronique de poussières organiques (farines, épices, sucre en poudre) provoque des troubles respiratoires (asthme professionnel, rhinite allergique) et des allergies cutanées. Les VLEP réglementaires fixent des seuils à ne pas dépasser sur le poste de travail : 30 mg/m³ pour l’amidon et les farines selon l’INRS. L’employeur a l’obligation de réduire l’exposition à la source avant tout recours aux EPI.
Sécurité du site (risque explosion)
Plusieurs poussières alimentaires sont combustibles et peuvent former, en suspension dans l’air, une atmosphère explosive (ATEX). Une étincelle, une surface chaude ou une décharge électrostatique suffit à déclencher une explosion, souvent plus dévastatrice qu’une explosion de gaz. Ce risque est réglementé et doit être formalisé dans un Document Relatif à la Protection contre les Explosions (DRPE).
2. Quelles règles d’hygiène s’appliquent au dépoussiérage ?
Le cadre réglementaire de base est fixé par le règlement (CE) n°852/2004 et l’approche HACCP. Concrètement, le dépoussiérage en usine agroalimentaire doit être intégré au plan de nettoyage et de désinfection du site et documenté comme point de maîtrise à part entière.
Principes clés à respecter
| Bonne pratique | Pourquoi c’est critique |
|---|---|
| Capter les poussières à la source | Évite la dispersion dans l’atelier et la contamination croisée entre lignes |
| Concevoir les équipements en hygiénique (inox, sans angles morts) | Facilite le nettoyage et empêche l’accumulation de résidus |
| Ne jamais remettre les poussières en suspension | Le balayage à sec et la soufflette sont interdits en zone alimentaire |
| Maîtriser les allergènes aéroportés | Gluten, moutarde, arachide : une contamination croisée aérienne peut déclencher un rappel produit |
| Planifier la maintenance des filtres | Un filtre colmaté réduit le débit et peut provoquer un rejet de poussières |
| Tracer toutes les opérations | Exigé par les audits IFS/BRCGS pour la traçabilité des bonnes pratiques |
Les référentiels privés vont plus loin
IFS Food 8 (clause 4.12) et BRCGS (section 4.11) évaluent spécifiquement la maîtrise des poussières et des aérosols comme vecteur de contamination. Un audit non satisfaisant sur ce point peut entraîner une non-conformité majeure, voire un déclassement du site. C’est pourquoi le dépoussiérage en usine agroalimentaire est devenu un critère d’audit à part entière, et non plus une simple question de propreté.
3. Quelles poussières alimentaires sont explosives, et que dit la réglementation ATEX ?
Toutes les poussières organiques fines ne sont pas explosives au même degré, mais la majorité des matières premières courantes sur un site de dépoussiérage en usine agroalimentaire présentent un risque réel.
Poussières à surveiller en priorité
- Farine de blé, maïs, seigle : indice d’explosivité (Kst) élevé, risque premier en boulangerie industrielle
- Sucre en poudre et amidon : très fins et très inflammables, seuil d’inflammation bas
- Lait en poudre et lactosérum : risque accru en laiterie et fromagerie, souvent sous-estimé
- Cacao et épices : granulométrie fine et teneur en matière grasse augmentent la sensibilité
- Poudres végétales (protéines, farines de légumineuses) : en pleine croissance avec le développement de la nutrition végétale
Le cadre réglementaire ATEX
Deux directives européennes structurent la réglementation :
- Directive 1999/92/CE (ATEX utilisateurs) : transposée en France par le Code du travail (Art. R. 4227-42 à R. 4227-54). Elle impose au chef d’établissement de classer les zones à risque d’explosion et de rédiger le DRPE, obligatoire pour tout site concerné par le dépoussiérage en usine agroalimentaire.
- Directive 2014/34/UE (ATEX produits) : les équipements installés en zone ATEX (aspirateurs, moteurs, capteurs) doivent être certifiés selon leur catégorie.
Classement des zones ATEX poussières
| Zone | Définition | Exemples en agroalimentaire |
|---|---|---|
| Zone 20 | Atmosphère explosive en permanence ou longue durée | Intérieur des silos, trémies fermées |
| Zone 21 | Atmosphère explosive occasionnellement en fonctionnement normal | Environs immédiats des points de dépotage, mélangeurs |
| Zone 22 | Atmosphère explosive rarement, en cas de dysfonctionnement | Zones proches des convoyeurs, périmètre des aspirateurs |
Le DRPE doit être établi avant la mise en service des installations et mis à jour lors de tout changement de procédé ou d’équipement.
4. Quel niveau de filtration choisir ?
Le choix de la filtration est l’une des décisions techniques les plus importantes dans tout projet de dépoussiérage en usine agroalimentaire. Il dépend de deux paramètres principaux : la granulométrie des poussières captées et la destination de l’air filtré (rejet à l’extérieur ou recyclage dans l’atelier).
Filtration selon la destination de l’air
| Destination de l’air | Classe de filtration minimale | Remarques |
|---|---|---|
| Rejet à l’extérieur (toiture, conduit) | F7 à F9 selon la poussière | Conforme VLEP pour la majorité des poussières alimentaires |
| Recyclage dans l’atelier | F9 + filtre final H13 ou H14 | Obligatoire pour les allergènes et les poussières fines (< 1 µm) |
| Zone alimentaire sensible (salle blanche, conditionnement) | H14 (HEPA) | Recommandé par les référentiels IFS/BRCGS pour les zones à haut risque |
Importance de la maintenance des filtres
Un filtre encrassé ne filtre plus : il réduit le débit d’aspiration, augmente la consommation électrique et peut casser sous la surpression, libérant d’un coup la poussière accumulée. La maintenance doit être planifiée et traçable, avec des seuils de colmatage définis (manomètre différentiel ou compteur d’heures).
La gamme KELLER, spécialiste de la filtration industrielle
AER est distributeur exclusif de KELLER Lufttechnik GmbH en France pour les solutions de dépoussiérage en usine agroalimentaire et en industrie. La gamme KELLER propose des unités de filtration de F5 à H14, avec des versions certifiées ATEX pour les zones 20, 21 et 22.
5. Aspiration centralisée ou aspirateur mobile : lequel choisir ?
| Aspiration centralisée | Aspirateur mobile | |
|---|---|---|
| Principe | Réseau de gaines fixe, unit central de filtration | Unité autonome déplaçable de poste en poste |
| Idéal pour | Postes fixes nombreux, production continue, process générant des volumes élevés | Postes variables, maintenance, petits volumes ou sites en location |
| Avantages | Débit constant, discret, pas de gestion d’un appareil par opérateur | Flexibilité maximale, investissement initial limité |
| Points d’attention | Conception à intégrer dès la conception du bâtiment ou de la ligne | Vider et nettoyer régulièrement, ne pas déplacer en zone ATEX sans certification |
| Conformité ATEX | Certifiable zone 21/22 sur l’ensemble du réseau | Aspirateurs ATEX certifiés disponibles (gamme KELLER/DEBUS) |
Dans la pratique, les deux solutions sont souvent complémentaires : un réseau centralisé pour les postes fixes de production, et un ou deux aspirateurs mobiles ATEX pour la maintenance, le nettoyage des lignes et les interventions ponctuelles.
6. Exemple : une installation inox avec filtration F9 sur un site laitier
Cas client : site de production laitière (Occitanie)
Problème
Accumulation de poudre de lait en suspension dans l’atelier de conditionnement. Non-conformité relevée lors d’un audit BRCGS sur la maîtrise des allergènes aéroportés (lactosérum). Zone classée ATEX 22 non équipée.
Solution AER
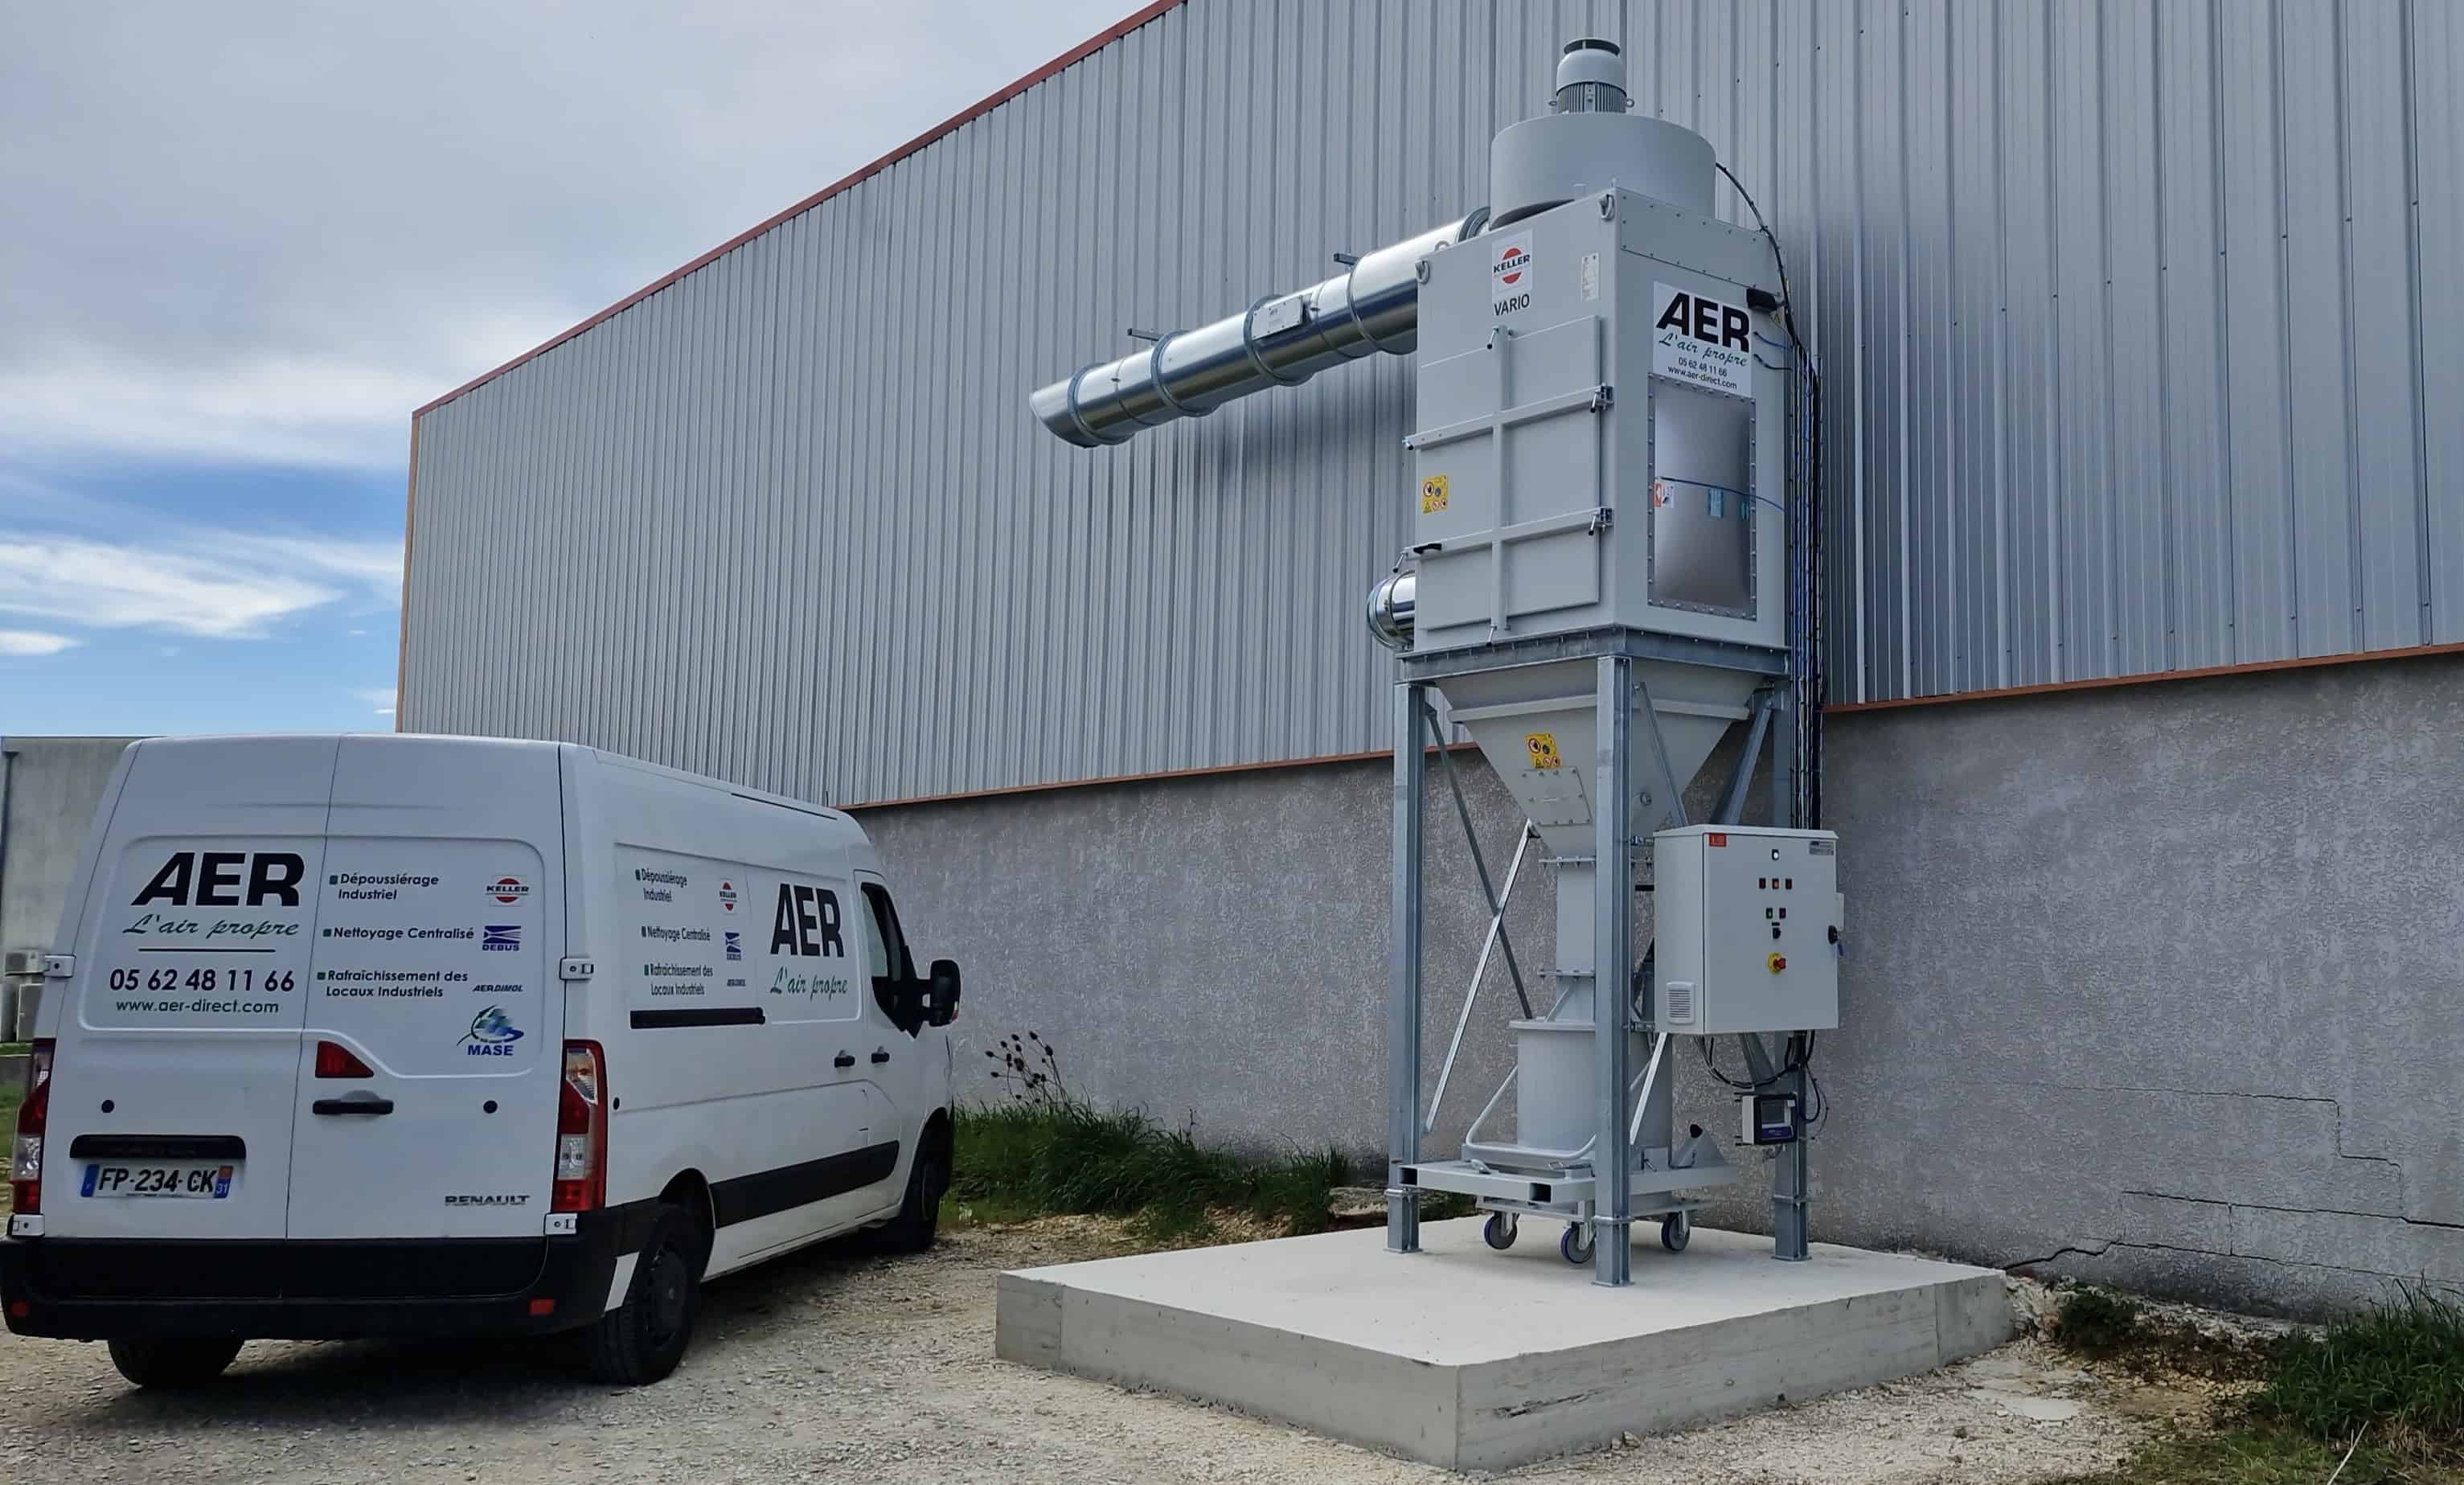
Installation d’une unité centralisée KELLER en inox 304, filtration F9 + filtre final H13, certifiée ATEX catégorie 3D (zone 22). Gaines inox à faible rugosité, sans angles morts, nettoyables en place (NEP). Raccordement sur 4 postes de conditionnement.
Résultats
Conformité ATEX et BRCGS rétablie. Réduction de 94 % de la concentration en poussières au poste (mesure INRS post-installation). Levée de la non-conformité dès l’audit suivant.
7. Checklist de conformité pour votre site
Avant tout audit ou mise en service d’une nouvelle ligne, vérifiez ces 9 points :
- Caractérisation des poussières : granulométrie, Kst et concentration minimale d’inflammation (CMI)
- Captation à la source : chaque poste émetteur est équipé d’un point d’aspiration
- Balayage à sec et soufflette supprimés : uniquement aspiration ou nettoyage humide autorisés en zone alimentaire
- DRPE à jour : zones classées, équipements listés et mis à jour lors du dernier changement de process
- Matériels ATEX certifiés : aspirateurs, moteurs et sondes en zone 20/21/22 portent le marquage Ex
- Niveau de filtration adapté : F9 minimum, H13/H14 si recyclage de l’air en zone sensible
- Plan de maintenance des filtres : fréquence définie, traçabilité assurée, seuil de colmatage paramétré
- Intégration au plan HACCP : le dépoussiérage en usine agroalimentaire figure comme point de maîtrise documenté
- Formation des opérateurs : sensibilisation au risque explosion et aux bonnes pratiques d’utilisation des aspirateurs
8. Questions fréquentes
Le règlement (CE) 852/2004 et l’approche HACCP constituent le socle réglementaire. Concrètement, cela impose de capter les poussières à la source, d’intégrer le dépoussiérage au plan de nettoyage documenté, et d’éliminer toute pratique remettant les poussières en suspension (balayage à sec, soufflette). Les référentiels IFS Food 8 et BRCGS ajoutent des exigences spécifiques sur la maîtrise des allergènes aéroportés et la conception hygiénique des équipements.
Non, mais la plupart des matières premières fines en agroalimentaire présentent un risque d’inflammation. Les plus dangereuses sont la farine, le sucre en poudre, l’amidon, le lait en poudre, le cacao et les poudres de légumineuses. Le risque dépend de la granulométrie (plus c’est fin, plus c’est dangereux), de la concentration en suspension et de la présence d’une source d’ignition. Une caractérisation en laboratoire (Kst, CMI) est recommandée avant tout classement ATEX.
Le Document Relatif à la Protection contre les Explosions (DRPE) est un document réglementaire obligatoire en vertu du Code du travail (Art. R. 4227-50), issu de la directive 1999/92/CE. Il incombe à l’employeur de le rédiger avant la mise en service de toute zone ATEX. Il identifie les zones à risque, les sources d’ignition possibles, les équipements en place et les mesures de prévention. Il doit être mis à jour à chaque modification significative du procédé ou de l’installation.
La classe F9 est suffisante pour un rejet à l’extérieur dans la majorité des applications agroalimentaires. Le filtre final H13 ou H14 devient nécessaire dès lors que l’air filtré est recyclé dans l’atelier, notamment en présence d’allergènes (gluten, arachide, moutarde) ou de poussières très fines (< 1 µm). En zone de conditionnement haute sensibilité (type salle blanche alimentaire), le H14 est la norme recommandée par IFS et BRCGS.
Les deux solutions sont complémentaires. L’aspiration centralisée est préférable pour des postes de production fixes avec des émissions continues (mélangeurs, tamis, convoyeurs). L’aspirateur mobile convient pour la maintenance, le nettoyage des lignes et les postes variables. Dans les deux cas, les équipements installés en zone ATEX doivent être certifiés selon la catégorie correspondante (2D pour zone 21, 3D pour zone 22).
Oui, pour deux raisons cumulatives. D’abord, la soufflette remet les poussières en suspension, ce qui contamine les denrées et augmente le risque d’explosion. Ensuite, elle viole les bonnes pratiques d’hygiène exigées par le règlement CE 852/2004 et les référentiels IFS/BRCGS. Le remplacement de la soufflette par un aspirateur constitue systématiquement un point de non-conformité lors des audits sur les sites agroalimentaires qui ne l’ont pas encore supprimée.
Votre site agroalimentaire est-il conforme aux exigences ATEX et IFS/BRCGS ?
Demander un audit gratuitSources réglementaires
- Règlement (CE) n°852/2004 du Parlement européen relatif à l’hygiène des denrées alimentaires
- Directive 1999/92/CE (ATEX utilisateurs), transposée par le Code du travail Art. R. 4227-42 à R. 4227-54
- Directive 2014/34/UE (ATEX produits) : équipements en atmosphères explosives
- INRS, ED 695 : Valeurs limites d’exposition professionnelle aux poussières
- Référentiel IFS Food version 8, clause 4.12 (contamination croisée et poussières)
- BRCGS Food Safety version 9, section 4.11 (contrôle de la contamination)
Retrouvez nos contenus sur LinkedIn
