en atelier mécanique, l’huile de coupe est indispensable. Elle refroidit les pièces, lubrifie les outils, prolonge leur durée de vie. Mais derrière cet allié de production se cache une menace silencieuse : le brouillard d’huile. Ce nuage de microgouttelettes et de vapeurs, généré à chaque opération d’usinage, envahit l’atelier sans que les conséquences n’apparaissent jamais clairement dans vos comptes.
Pannes électroniques mystérieuses, accidents au sol, surcoûts de maintenance : les impacts sont réels, diffus, et souvent mal attribués. Cet article vous aide à les quantifier et à comprendre pourquoi traiter le brouillard d’huile à la source est un investissement de performance, pas une dépense environnementale.
Qu’est-ce que le brouillard d’huile en usinage ?
Définition et formation
Lors des opérations d’usinage, fraisage, tournage, perçage, rectification, l’huile de coupe est projetée à grande vitesse sur les zones de coupe. Sous l’effet des températures élevées et des chocs mécaniques, une partie de cette huile se vaporise ou se fragmente en microgouttelettes de 0.5 à 10 microns. C’est ce qu’on appelle le brouillard d’huile.
Ces particules sont assez légères pour rester en suspension dans l’air de l’atelier pendant plusieurs heures, se disperser sur des dizaines de mètres et se déposer sur toutes les surfaces environnantes : machines, équipements électroniques, sols, structures métalliques.
Les types d’émissions concernées :
- Brouillard d’huile entière (huiles minérales ou synthétiques)
- Brouillard d’huile soluble (émulsions eau/huile)
- Vapeurs et aérosols de liquides de coupe
- Fumées d’usinage (rectification, décolletage)
A retenir : contrairement aux poussières, le brouillard est invisible à l’oeil nu dans la plupart des configurations. C’est précisément ce qui en fait un risque sous-estimé.
Les 4 impacts concrets du brouillard d’huile sur votre atelier
1- La détérioration de vos équipements électroniques (CNC)
Vos commandes numériques (CNC) sont les équipements les plus exposés. Les microgouttelettes d’huile en suspension pénètrent dans les armoires électriques, se déposent sur les cartes électroniques et créent des films conducteurs qui provoquent :
- Des courts-circuits intermittents, difficiles à diagnostiquer
- Une surchauffe des composants par obstruction des systèmes de ventillation
- Une corrosion accélérée des connecteurs et contacts
- Des pannes aléatoires non reproductibles et donc très coûteuses à traiter
Résultat : une réduction estimée de 25 à 35% de la durée de vie, de vos équipements électroniques en environnement exposé, et des coûts de maintenance corrective de votre GMAO ne relie jamais à leur vraie cause.
2- Les risques de chute et d’accident au sol
Les dépôts d’huile au sol constituent la première cause de chute de plain-pied en atelier mécanique. Un film d’huile de quelques microns suffit à diviser par trois le coefficient de frottement d’un sol, même antidérapant.
Les conséquences sont lourdes : selon les données de l’Assurance Maladie, une chute grave en atelier génère en moyenne plus de 40 jours d’arrêt de travail, sans compter les coûts indirects (remplacements, formation, enquête accident, cotisation AT/MP).
Rappel réglementaire : l’employeur est tenu à une obligation de résultat en matière de sécurité (Code du travail art.L4121-1). Un sol huileux chronique peut engager sa responsabilité civile et pénale.
3- Les surcoûts de maintenance et de nettoyage
Le brouillards d’huile se dépose sur toutes les surfaces de l’atelier. machines, outillage, structures, luminaires, sols. Ce dépôt génère des charges récurrentes qui n’apparaissent jamais comme telles dans vos comptes :
- Temps opérateur mobilisé sur le nettoyage plutôt que sur la production
- Consommation accrue de produits dégraissants et de chiffons.
- Nettoyage des filtres de climatisation et de ventilation
- Remise en état prématurée des équipements
Ces charges sont dispersées dans plusieurs postes comptables et ne sont jamais consolidées. C’est pourquoi elles restent invisibles, jusqu’à ce qu’on les traque.
4- L’impact sur la santé et la productivité des opérateurs
L’inhalation chronique de brouillard d’huile est associée à plusieurs pathologies reconnues : rhinites chroniques, bronchites, asthmes professionnel, et dans certains cas, risques accru de pathologies pulmonaires à long terme.
Au-delà des enjeux de santé, l’exposition quotidienne à un environnement dégradé impacte la concentration, la motivation et l’absentéisme. Des études sectorielles estiment que l’amélioration de la qualité de l’air en atelier peut réduire l’absentéisme de 10 à 20%.
Pourquoi ces coûts restent invisibles dans votre comptabilité
Le problème fondamental du brouillard d’huile est sa nature diffuse. ses impacts ne se concentrent pas sur un seul poste de charge, facilement identifiable. Ils se diluent dans :
- Le poste « maintenance corrective » (panne CNC non expliquées)
- Le poste « entretien et nettoyage » (heures passées à dégraisser)
- Le poste « charges AT/MP » (accident au sol)
- Le poste « achats consommables » (produits d’entretien)
- Le poste « RH/ absnetéisme » (arrêt maladie, rotation)
En pratique : aucun de ces postes n’est jamais relié à sa vraie cause : le brouillards d’huile. C’est ce qui est un « coût fantôme » que seule une approche systémique permet de révéler et de réduire.
La solution : capter et filtrer le brouillard d’huile à la source
Le principe de la captation à la source
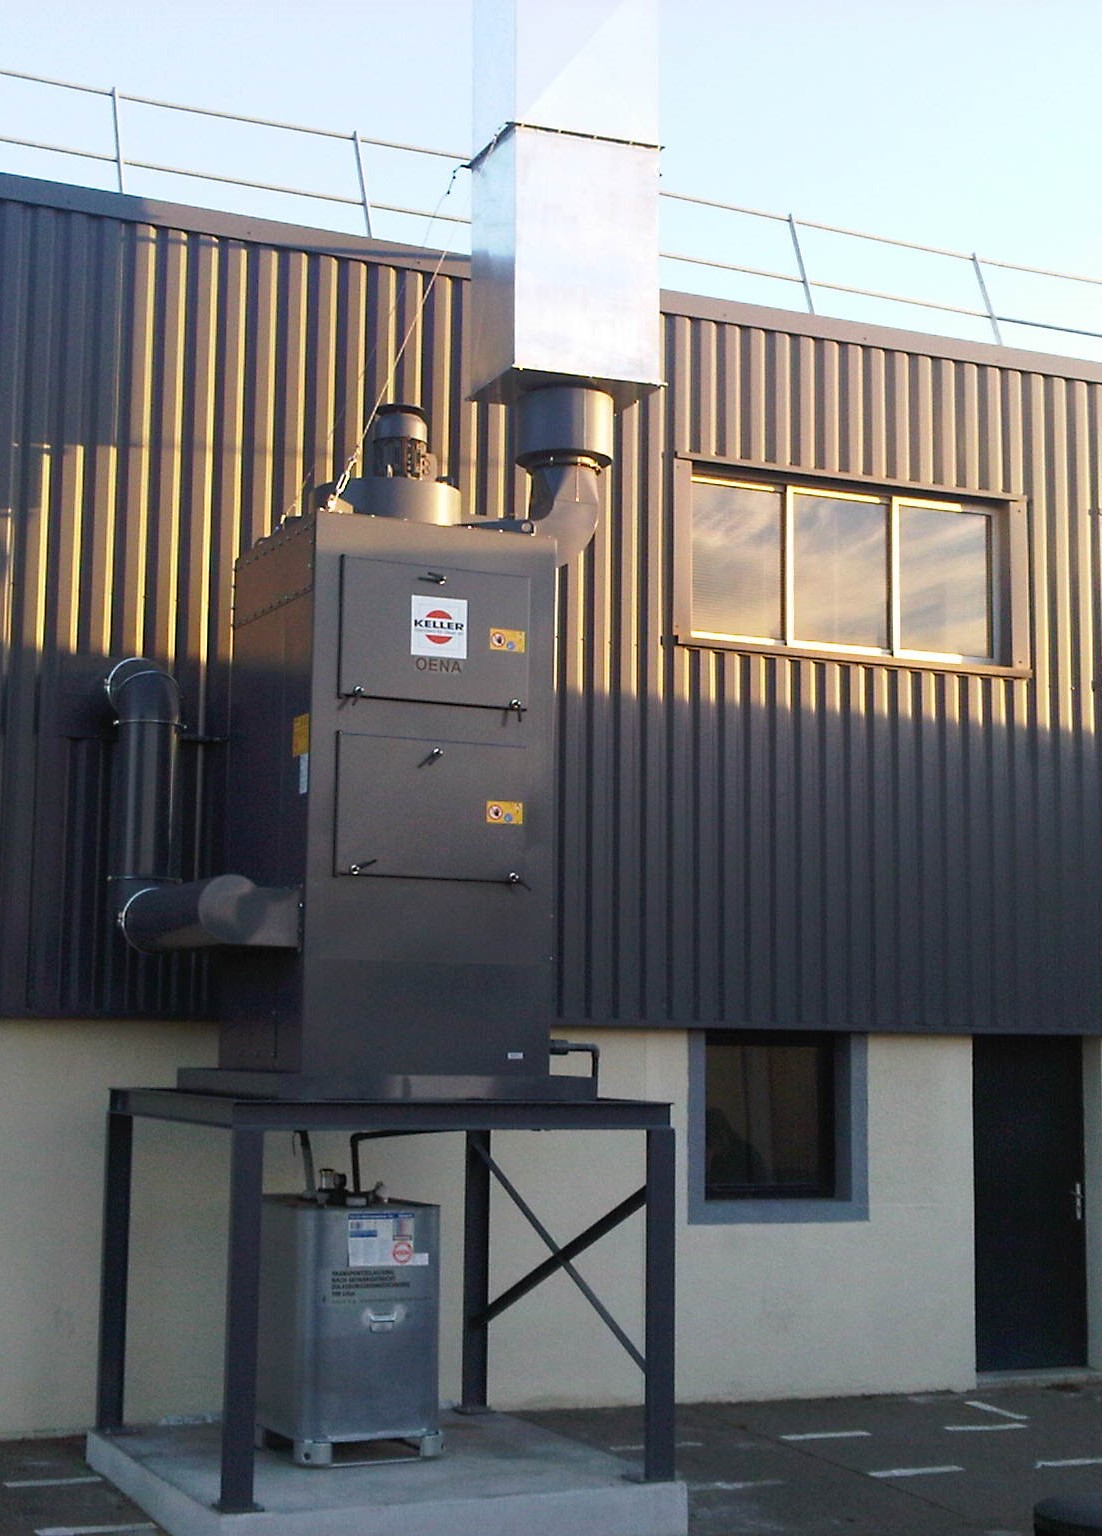
La solution la plus efficace pour éliminer le brouillard d’huile ne consiste pas à traiter l’air de l’atelier en volume, c’est coûteux et peu efficace. Elle consiste à aspirer les émissions au plus prés de leur point de génération, avant qu’elles ne se dispersent.
C’est le principe de la captation à la source : un bras aspirant ou une hotte positionnée directement au-dessus et autour de la zone d’usinage capte les émissions dès leur formation.
La filtration haute performance
L’air aspiré est ensuite traité par une unité de filtration spécialisée, composée généralement de plusieurs étages :
- Pré-filtre mécaniques : capture de grosses particules et gouttelettes
- Filtre coalescent : agglomération des microgouttelettes d’huile
- Filtre HEPA ou à charbon actif : traitement des vapeurs résiduelles
L’air restitué dans l’atelier est propre et conforme aux valeurs limites d’exposition professionnelle (VLEP) définies par l’INRS.
Retrouvez notre article sur les VLEP
Accéder aux conformités définies par l’INRS
La récupération d’huile : un ROI mesurable
Un point souvent négligé : les systèmes de filtration par coalescence permettent de récupérer jusqu’à 98% de l’huile captée. Cette huile, réinjectée dans le circuit de coupe, représente une économie directe et mesurable sur vos achats de fluides.
Comment AER répond à ce défi industriel
AER est spécialisé dans la captation et à la filtration des émissions industrielles. Nos solutions sont conçues pour les environnements d’usinage exigeants, avec une approche en 4 étapes :
- Diagnostic de votre atelier : cartographie des sources d’émissions, mesure des concentrations, identifications des zones critiques.
- Préconisation sur mesure : sélection des équipements adaptés à votre process, votre géométrie machine et votre volume de production.
- Installation et mise en service : Intégration dans votre ligne existante, sans interruption de production
- Suivi et maintenance préventive : garantie de performance dans la durée
Résultat attendu : air atelier propre, machines protégées, opérateurs sécurisés et des charges cachées qui disparaissent de vos comptes.
Conclusion : traiter le brouillard d’huile, c’est investir dans votre performance
Le brouillard d’huile en usinage n’est pas un problème environnemental secondaire. C’est un facteur de dégradation silencieux qui pèse sur vos équipements, vos opérateurs et votre image, sans jamais apparaître clairement dans vos indicateurs.
Investir dans une solution de captation-filtration, c’est transformer un coût fantôme en levier de performance mesurable : moins de pannes, moins d’accidents, moins de nettoyage, moins d’absentéisme.
Vous souhaitez évaluer l’impact du brouillard d’huile dans votre atelier ? Contactez AER pour un diagnostic gratuit
FAQ – Questions fréquentes sur le brouillard d’huile en usinage
Quelle est la différence entre brouillard d’huile et fumée d’usinage ?
Le brouillard d’huile est composé de microgouttelettes liquides générées par la projection et la vaporisation partielle des fluides de coupe. La fumée d’usinage désigne plutôt les particules solides issues de la combustion ou de la pyrolyse des huiles à haute température. Les deux nécessitent des solutions de captation, mais les technologies de filtration diffèrent.
Est-ce que la ventilation générale de l’atelier suffit ?
Non. La ventilation général dilue les polluants mais ne les élimine pas. Elle peut même disperser le brouillard d’huile vers les zones non contaminées initialement. Seule la captation à la source permet d’intercepter les émissions avant leur dispersion.
Quelles sont les réglementations applicables ?
En France, les concentrations en brouillards d’huile dans l’air des ateliers sont encadrées par le VLEP (Valeurs Limites d’Exposition Professionnelle) publiées par l’INRS. La valeur limite pour les huiles minérales est de 1mg/m3 (valeur contraignante). L’employeur est responsable du respect de ces valeurs.
Quel est le retour sur investissement d’un système de captation ?
Le ROI dépend de la configuration, mais les entreprises équipées constatent généralement un retour entre 18 et 36 mois, grâce à la réduction des coûts de maintenance corrective, la récupération d’huile, la baisse des accidents et la diminution du temps de nettoyage.
Brouillard d’huile en usinage, brouillard d’huile en usinage. Brouillard d’huile en usinage, brouillard d’huile en usinage, brouillard d’huile en usinage. Brouillard d’huile en usinage, brouillard d’huile en usinage, brouillard d’huile en usinage. Brouillard d’huile en usinage, brouillard d’huile en usinage, brouillard d’huile en usinage. Brouillard d’huile en usinage.
Retrouvez nos sur LinkedIn
